

Laserbeklädnadsprocess: En effektiv reparationsteknik för att lösa delytafel
I takt med att industriell utrustning utvecklas mot hög precision och hög lastkapacitet har problem med ytbrott på kärnkomponenter som rotorblad, kugghjul och rullaxlar -orsakat av slitage, korrosion och utmattning- blivit allt mer framträdande, vilket direkt leder till stilleståndstid och höga utbyteskostnader. Enligt branschdata står delar med endast ytskador för över 60 % av det totala antalet skrotade delar, och effektiva reparationstekniker kan spara 50–70 % av kostnaderna. Bland många reparationslösningar utmärker sig laserbeklädnadsprocessen som en kärnteknologi för att åtgärda ytfel på delar på grund av dess fördelar med låg skada, hög precision och hög prestanda. Det förlänger inte bara delars livslängd utan är också i linje med behoven för industriell hållbar utveckling.
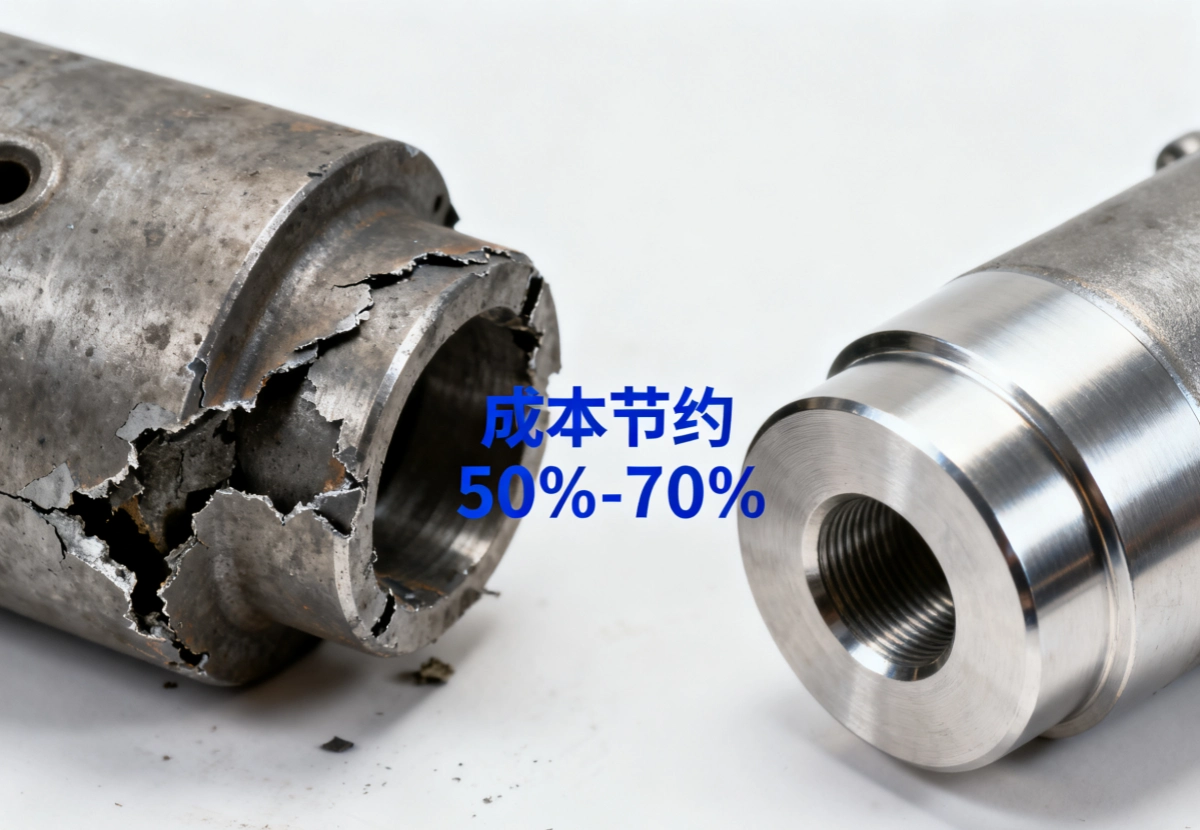
Smärtpunkter för delyta fel och reparationsvärde för laserbeklädnad
Ytfel på industridelar beror oftast på komplexa arbetsförhållanden (t.ex. hög temperatur, högt tryck, högt slitage). Vanliga feltyper inkluderar erosivt slitage på rotorblad, tandytssprickning av kugghjul och ytkorrosion på rullaxlar. Att kassera delar enbart på grund av ytskador slösar inte bara metallresurser utan ökar också utrustningens underhållscykler och kostnader. Däremot kan laserbeklädnadsprocessen, med sin "lokaliserade precisionsreparations"-funktion, skräddarsy- funktionella lager (motståndskraftiga mot slitage, korrosion eller höga temperaturer) när basmaterialets prestanda för delar uppfyller standarderna. Detta undviker inte bara de höga kostnaderna för fullständigt utbyte utan minskar också utvinning av råmaterial och koldioxidutsläpp, vilket perfekt matchar de industriella behoven av "kostnadsminskning, effektivitetsförbättring och resursåtervinning."
Tekniska principer och kärnfördelar med laserbeklädnadsprocessen
Kärnan i laserbeklädnadsprocessen ligger i "anpassad reparation av snabb kylning": baserat på delens arbetsförhållanden, förplaceras metallpulver (t.ex. nickel-baserade legeringar, kobolt-baserade legeringar) eller keramiska-förstärkta material på den skadade ytan. En hög-laserstråle smälter lokalt materialet och ytskiktet på basmaterialet, följt av snabb kylning med en hastighet av 10³-10⁶ K/s för att bilda ett beklädnadsskikt. Dess kärnfördelar fokuserar på tre aspekter: för det första är ultra-låg värmetillförsel-laserenergin mycket koncentrerad, vilket resulterar i en värmepåverkad zon (HAZ) på mindre än 0,5 mm för hela delen, vilket helt undviker deformation av delar och sprickor orsakade av traditionella processer som elektrisk svetsning och argon; för det andra, hög bindningsstyrka-formar beklädnadslagret en metallurgisk bindning på atomär-nivå med basmaterialet, vars bindningsstyrka är mycket högre än den mekaniska bindningen vid elektroplätering och termisk sprutning, vilket förhindrar att beläggningen flagnar; tredje, utmärkt mikrostrukturell prestanda-snabb kylning förfinar kornen i beklädnadslagret, vilket förbättrar de mekaniska egenskaperna (hårdhet, seghet) med 30%-50% jämfört med basmaterialet.


Viktiga skillnader mellan laserbeklädnad och traditionella reparationsprocesser
I industriella reparationsscenarier avgör skillnaderna mellan laserbeklädnadsprocessen och traditionella lösningar direkt dess konkurrenskraft: traditionell TIG-svetsning (Tungsten Inert Gas Welding) orsakar betydande termiska skador, vilket lätt leder till deformation av delar och är endast lämplig för strukturella delar med låg-precision; vakuumlödning kan undvika oxidation men reparerar bara gap-liknande defekter och kan inte hantera stora-ytor på ytor; kallbearbetningsprocesser som elektroplätering och termisk sprutning har låg bindningsstyrka (vanligtvis < 50 MPa) och begränsad beläggningstjocklek, vilket gör dem svåra att klara av höga-nötningsförhållanden. Däremot kan laserbeklädnadsprocessen inte bara reparera stora-områden utan också anpassa sig till komplexa 3D-delar (t.ex. special-formade rotorblad) med en automatiserad kontrollnoggrannhet på ±0,1 mm. Samtidigt är den kompatibel med flera material för att uppfylla kraven på ytprestanda under olika arbetsförhållanden.
Typiska industriella tillämpningsscenarier för laserbeklädnadsprocess
Med sin flexibla anpassningsförmåga har laserbeklädnadsprocessen använts allmänt i flera industrier med hög-efterfrågan: inom kraftindustrin används den för att reparera erosiva skador på ångturbinens rotorblad, vilket förlänger bladets livslängd med 2-3 gånger; inom den metallurgiska industrin reparerar den slitage och sprickor på rullytan, vilket minskar frekvensen av byte av rullar och minskar produktionskostnaderna; inom entreprenadmaskiner, fixar den tandytspaltning av grävmaskiners kugghjul och leddelar, vilket återställer delarna till servicestandarder; inom flyg- och rymdområdet, för lokala skador på precisionsmotorkomponenter, uppnår laserbeklädnad högprecisionsreparation utan att skada basmaterialets prestanda, vilket säkerställer säker utrustningsdrift.

Industriellt värde och utvecklingsmöjligheter för laserbeklädnadsprocessen
Sammanfattningsvis är laserbeklädnadsprocessen inte bara ett "effektivt reparationsverktyg" för att lösa ytfel på delar utan också en nyckelteknologi som driver industriell grön utveckling: ekonomiskt kan den hjälpa företag att minska kostnaderna för utbyte av delar med över 50 % och förkorta utrustningens stilleståndstid; när det gäller resurser förbättrar det metallresursutnyttjandet och minskar industriellt fast avfall; tekniskt sett bryter den igenom de termiska skadorna och låg-flaskhalsarna i traditionella reparationsprocesser, och anpassar sig till reparationsbehoven för hög-precision och komplexa-strukturerade delar. I framtiden, med integreringen av laserteknik, automation och AI, kommer laserbeklädnadsprocessen att utvecklas mot en integrerad modell av "intelligent detektering - automatisk reparation - prestandaprediktion", vilket ytterligare utökar dess tillämpningsområde inom det avancerade tillverkningsområdet.