

Användnings- och användningsguide för härdningsolja i laserhärdningsprocess
Laserhärdningsprocessen används ofta för ythärdning av nyckelkomponenter som formar, kugghjul och bladfjädrar, tack vare dess fördelar med lokal uppvärmning, minimal deformation och utmärkt härdningseffekt. Som ett kärnkylmedium i denna process bestämmer valet, användningen och underhållet av härdolja direkt hårdheten, segheten och livslängden för de kylda komponenterna. Den här artikeln kommer att fokusera på egenskaperna hos lasersläckningsprocessen och detaljera tillämpliga scenarier, användningskrav och underhållspunkter för härdolja, vilket ger praktiska referenser för relevanta tillverkningsföretag.

Särskilda anpassningskrav för laserhärdningsprocess för härdningsolja
Den "lokala hög-temperatursnabba kylningen" som kännetecknar laserhärdningsprocessen ställer speciella krav för härdolja, som skiljer sig från traditionell härdning. Å ena sidan stiger temperaturen på det laser-uppvärmda området kraftigt, så härdoljan måste ha en stabil kylningshastighet-den måste snabbt avleda lokal värme för att bilda ett jämnt härdat skikt, samtidigt som man undviker överdriven kylningshastighet som kan orsaka sprickbildning i komponenten. Å andra sidan tillämpas laserhärdning mestadels på hög-precisionskomponenter (som precisionsväxlar och mikro-formar), vilket kräver att härdoljan har låg viskositet och hög renhet för att förhindra oljerester från att påverka komponentprecisionen. Dessutom kräver det kontinuerliga driftsättet för lasersläckning att den härdande oljan har stark oxidationsbeständighet, för att minska oljans åldrande vid höga temperaturer och säkerställa långvarig-användningsstabilitet.
Tillämpliga scenarier för släckolja för komponenter i laserkylningsprocess
Baserat på tillämpningsomfånget för laserhärdningsprocessen måste olika komponenter matchas med riktad härdolja för att uppnå bästa härdningseffekt. För stora transmissionsformar (såsom vevaxelformar och styrspindelformar) efter lasersläckning, på grund av den stora lokala tjockleksskillnaden på formarna, bör snabbhärdande olja väljas för att balansera den lokala kylningshastigheten och undvika sprickbildning av mögel. För lasersläckning av precisionskugghjul krävs speciell lasersläckningsolja för att säkerställa hög hårdhet på växelytan samtidigt som kugghjulsdeformationen kontrolleras för att uppfylla monteringsprecisionskraven. För lokal lasersläckning av bladfjädrar, eftersom bladfjädrar behöver utsättas för upprepad påfrestning, bör ultra-snabbhärdande olja användas för att säkerställa ett jämnt djup på det härdade lagret i det laser-uppvärmda området och förbättra utmattningsmotståndet. För små delar gjorda av lagerstål och hög-hastighetsstål (som mikro-lager och hög-skärverktyg för stål) som genomgår laserhärdning, rekommenderas multi-härdningsolja för ugn, som är lämplig för den kombinerade driftprocessen av laser och för att säkerställa konsekventa massproduktion av små pälsdelar{{10}.

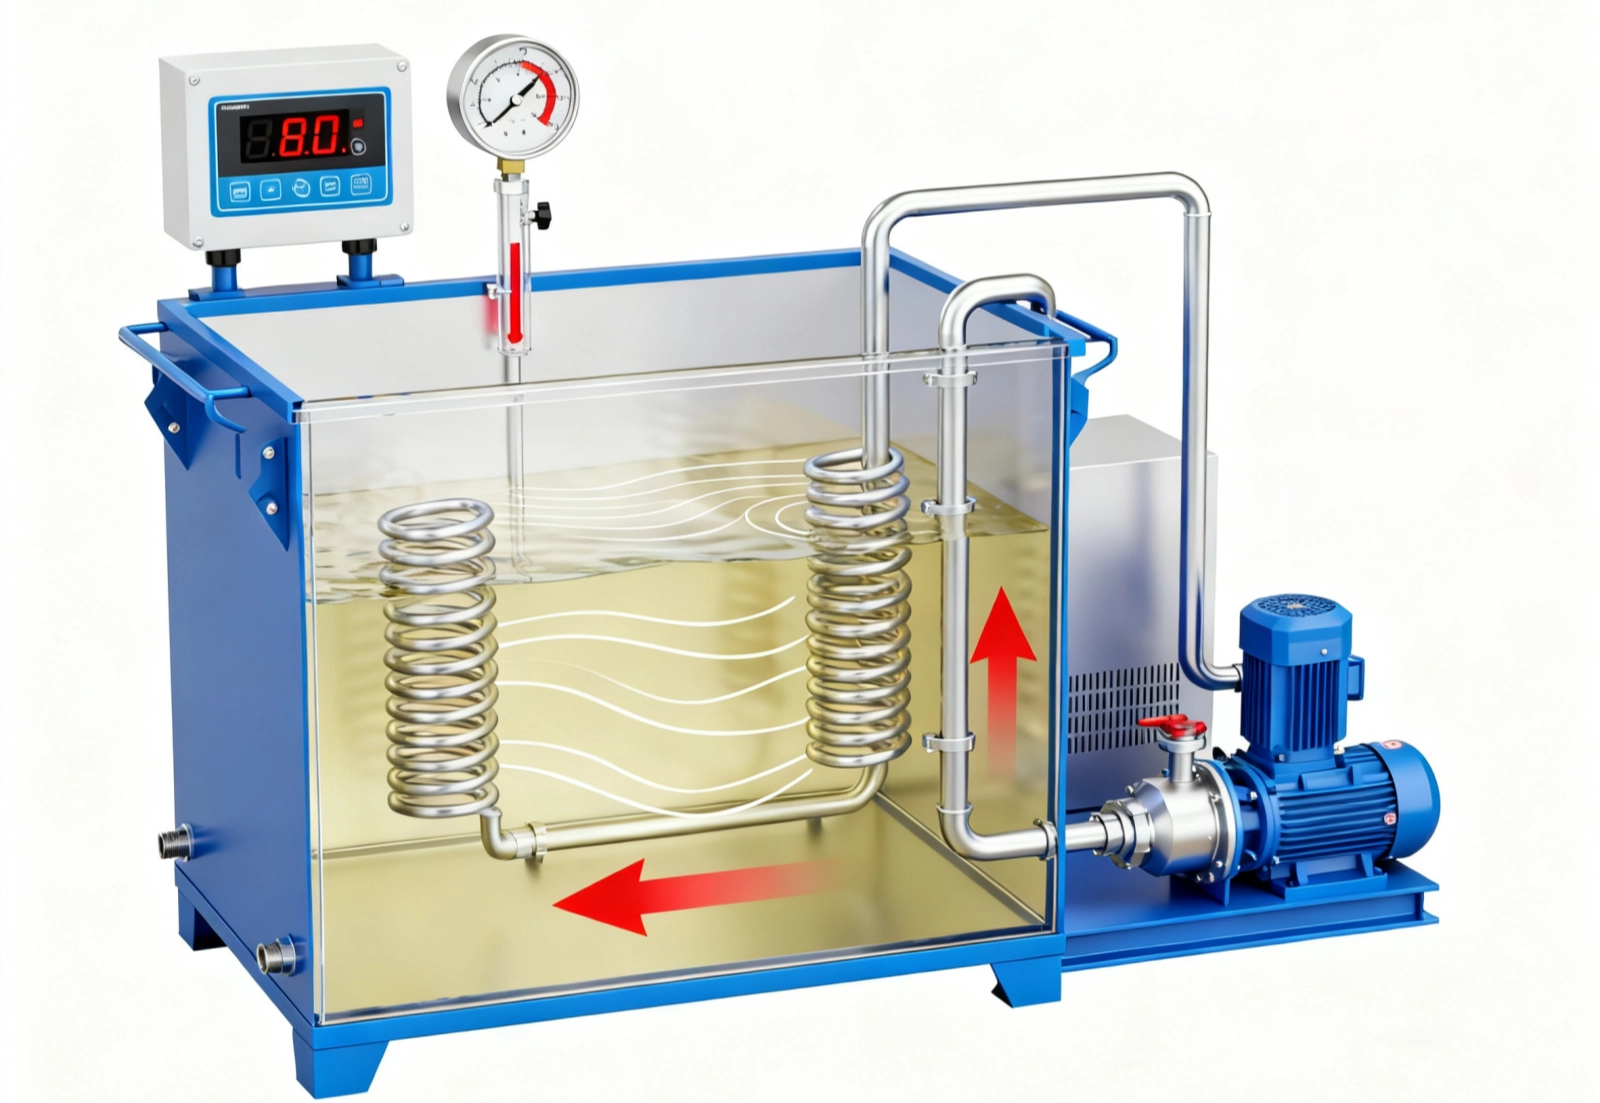
Temperaturkontroll och utrustningsmatchning av härdolja i laserhärdningsprocess
Laserhärdningsprocessen har högre krav på temperaturkontrollnoggrannheten för härdolja, som strikt måste följa det optimala driftstemperaturintervallet "60 ~ 80 grader". När temperaturen är lägre än 60 grader ökar viskositeten hos kyloljan, kylningshastigheten saktar ner och det är lätt att orsaka otillräcklig härdning av det laser-uppvärmda området. När temperaturen är högre än 80 grader minskar oljans kylkapacitet, och dess oxidationsbeständighet försvagas, vilket påskyndar åldrandet. För att upprätthålla en konstant temperatur måste specialutrustning matchas: kylanordningar (som speciella kylspolar för lasersläckning) kan i tid avleda värmen som absorberas av oljan under laseruppvärmningsprocessen för att undvika överdriven oljetemperatur. Omrörningsanordningar (som hög-cirkulationspumpar) kan säkerställa en jämn oljetemperatur, vilket förhindrar ojämn hårdhet i laserhärdningsområdet på grund av lokala oljetemperaturskillnader, vilket är särskilt lämpligt för lokala härdningsscenarier med laserpunkt och linjär uppvärmning.
Underhåll och förebyggande av föroreningar av släckolja i lasersläckningsprocess
De höga-precisionskraven för lasersläckningsprocessen avgör att underhållet av kylolja måste vara mer noggrant. Det är nödvändigt att regelbundet testa nyckelindikatorerna för oljans-kinematiska viskositet (för att säkerställa stabil kylningshastighet), flampunkt (för att förhindra säkerhetsrisker orsakade av hög lasertemperatur) och kolrester (för att undvika att kolrester vidhäftar som påverkar komponenternas ytkvalitet). När indikatorerna är onormala bör oljan filtreras eller fyllas på med ny olja i tid. Strikt förebyggande av extern förorening krävs: lasersläckningsområdet bör hållas stängt och vatten, metallspån och laserbearbetningsdamm är förbjudna att blandas in i oljan (vatten kommer att orsaka ånga under lasersläckning och leda till ytdefekter på arbetsstycken; föroreningar kommer att repa ytan på precisionskomponenter). Samtidigt är det nödvändigt att registrera oljeanvändningsparametrarna (såsom oljetemperatur och kyltid) för varje lasersläckningsoperation, vilket underlättar spårningen av kvalitetsproblem i massproduktion.

Kärnsammanfattning av applicering av härdolja i laserhärdningsprocess
Sammanfattningsvis spelar härdolja en dubbel roll som "precisionsgaranti" och "livsvakt" i laserhärdningsprocessen. Dess val måste kombineras med komponentmaterial och egenskaperna hos lasersläckning; temperaturkontroll och utrustningsmatchning måste uppfylla precisionskraven för lokal uppvärmning med laser; dagligt underhåll och förebyggande av föroreningar måste uppfylla de höga stabilitetsstandarderna för laserprocessen. Endast genom att djupt integrera användningen av härdolja med laserhärdningsprocessen kan ythårdheten, slitstyrkan och livslängden för komponenter maximeras, vilket ger stöd för hög-kvalitetsproduktion inom områden som maskintillverkning och bilindustrin.